Artykuł sponsorowany
Dlaczego wynik śrutowania przesądza o doborze całego systemu ochrony stali
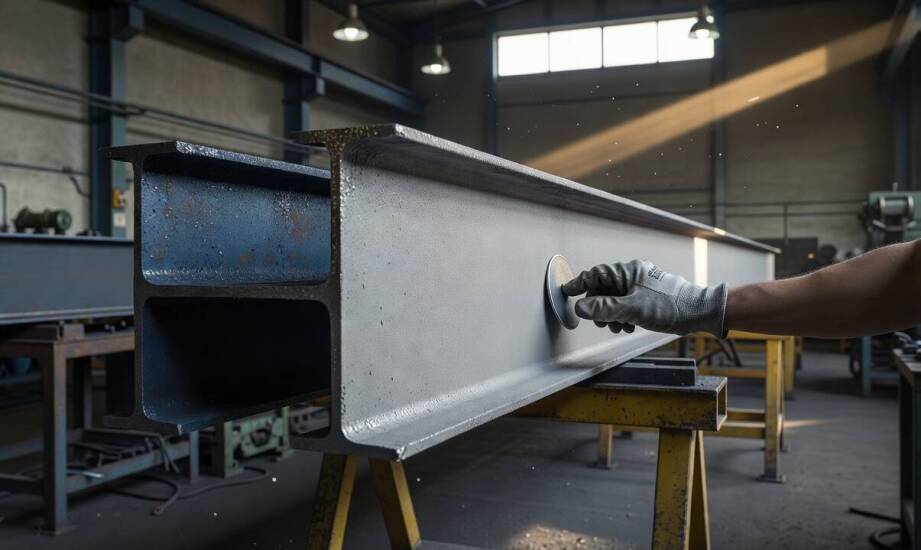
Oczyszczona powierzchnia w hali produkcyjnej często wygląda nieskazitelnie po zejściu z linii obróbczej. Srebrzysty, równomierny blask metalu daje złudzenie pełnego przygotowania pod powłoki malarskie. Sama wizualna ocena nie informuje jednak inżynierów, czy aplikowany później układ utrzyma swoje parametry w warunkach agresywnej chemii lub skrajnej wilgotności. Prawidłowe zakotwiczenie farby wymaga spełnienia rygorystycznych norm chropowatości i czystości jonowej. Brak precyzyjnych pomiarów na tym etapie oznacza ryzyko odspajania warstw i kosztownych przestojów w zakładach przemysłowych, rzutując na całą gospodarkę utrzymania ruchu.
Cechy powierzchni decydujące o parametrach powłok malarskich
Norma ISO 8501-1 precyzyjnie określa stopnie czystości uzyskiwane metodą strumieniowo-ścierną. Inwestorzy z sektora budowlanego, maszynowego i chemicznego najczęściej wymagają przygotowania do poziomu Sa 2,5. Uzyskanie takiego stopnia oznacza, że stal staje się całkowicie wolna od widocznych śladów olejów, smarów, zgorzeliny walcowniczej oraz ognisk rdzy. Dopuszczalne pozostają wyłącznie minimalne, punktowe przebarwienia lub paski dawnych zanieczyszczeń, ściśle zespolone z podłożem.
Obok samej czystości kluczowa staje się geometria powierzchni. Inżynierowie mierzą profil chropowatości zgodnie z wytycznymi normy ISO 8503. Zamiast opierać się na uniwersalnych zakresach liczbowych dla wszystkich powłok, specjaliści dobierają docelowy profil bezpośrednio do korozyjności środowiska oraz specyfiki wybranego systemu epoksydowego, poliuretanowego czy siloksanowego. Właściwa metoda pomiaru i celowe rozwinięcie powierzchni warunkują długoterminową trwałość całego zabezpieczenia. Odpowiednio zdefiniowany profil chropowatości zapewnia mocne, mechaniczne zakotwiczenie dla kolejnych warstw farby. Przed nałożeniem pierwszej powłoki gruntującej inspektorzy sprawdzają również obecność soli rozpuszczalnych oraz poziom wilgotności, co eliminuje ryzyko wystąpienia wczesnej korozji nalotowej pod powłoką.
Ryzyka związane z błędnym doborem parametrów oczyszczania
Zastosowanie niewłaściwej mieszanki ściernej lub błędnego ciśnienia pociąga za sobą poważne konsekwencje dla całego procesu malarskiego. Zbyt słabe uderzenia drobin ściernych pozostawiają na metalu mikroskopijne ogniska korozji oraz resztki twardych powłok tlenkowych. Niedokładne oczyszczenie podłoża drastycznie obniża adhezję farby i szybko inicjuje groźną korozję podpowłokową. Wada ta często ujawnia się dopiero po kilku lub kilkunastu miesiącach pracy konstrukcji w warunkach zewnętrznych, prowadząc do łuszczenia się całych płatów farby.
Skrajność w drugą stronę również generuje poważne problemy technologiczne. Zbyt agresywny proces oczyszczania deformuje cienkościenne elementy stalowe i tworzy nadmiernie głębokie rany w strukturze metalu. Wypełnienie tak nieregularnego profilu wymaga zużycia znacznie większej ilości płynnego materiału malarskiego. Trudniej wtedy osiągnąć równomierną grubość suchej warstwy, co zwiększa koszty inwestycji, stwarza ryzyko spękań i zauważalnie wydłuża czas sieciowania poszczególnych powłok przed oddaniem obiektu do użytku.
Wpływ środowiska i dostępności na architekturę powłok
Architektura docelowego systemu antykorozyjnego opiera się na wnikliwej analizie warunków, w jakich funkcjonuje zabezpieczana stal. Kategoria korozyjności określana według normy PN-EN ISO 12944 dyktuje kluczowe parametry techniczne dobieranych farb. Klasy od łagodnej C2 do ekstremalnych C5 i CX wymagają zupełnie odmiennego podejścia do budowy układu ochronnego. Środowiska mocno zasolone, strefy przybrzeżne lub zakłady obciążone wyziewami chemicznymi wymuszają aplikację grubszych powłok oraz zwiększenie liczby nakładanych warstw, często wzbogaconych o barierowe pigmenty płytkowe.
Projektanci uwzględniają również kwestię dostępności serwisowej oraz planowanego okresu eksploatacji maszyn, zbiorników czy hal. Konstrukcje mostowe, wysokie kominy przemysłowe i elementy infrastruktury kolejowej charakteryzują się trudnym dostępem dla zewnętrznych ekip konserwacyjnych. Obiekty tego typu wymagają zastosowania rozwiązań o wydłużonej trwałości, zdolnych przetrwać kilkadziesiąt lat bez konieczności prowadzenia prac renowacyjnych na wysokościach. Rygorystyczne trzymanie się wytycznych dla stopnia czystości Sa 2,5 ułatwia precyzyjne wyliczenie niezbędnej grubości farby, eliminując potrzebę aplikowania nadmiarowych warstw. Dokładna kontrola gotowej powłoki pod kątem grubości, adhezji i ciągłości potwierdza bezbłędność wykonanego układu ochronnego.
Weryfikacja systemu antykorozyjnego w warunkach zakładu
Ostatecznym sprawdzianem jakości wykonanych prac pozostaje wieloletnia praca stalowych nośników pod obciążeniem deszczem, zmiennymi temperaturami i agresywnymi związkami chemicznymi. W praktyce przemysłowej śrutowanie konstrukcji stalowych wymaga ścisłej integracji wydajnego sprzętu komorowego, inżynieryjnej wiedzy technologicznej i w pełni kontrolowanych warunków aplikacyjnych. Prawidłowo dobrane parametry czyszczenia początkowego przekładają się na niezawodność całej infrastruktury i brak konieczności wstrzymywania produkcji.
Certyfikowane procesy przygotowania powierzchni i malowania przeprowadza Zakład Robót Antykorozyjnych Frykar, który funkcjonuje na rynku zabezpieczeń od 1987 roku. Firma dysponuje własną, wielkogabarytową malarnią, pozwalającą na bezproblemową obróbkę elementów o długości przekraczającej 15 metrów. Prowadzone przez inżynierów procedury ochrony bazują na restrykcyjnych wymogach norm ISO 8501-1 oraz ISO 12944, zapewniając pożądaną trwałość powłok antykorozyjnych i ognioochronnych nakładanych dla obiektów chemicznych, maszynowych oraz kolejowych na terenie całej Polski.
Kategorie artykułów
Polecane artykuły

Jak zaplanować oczko wodne w ogrodzie na ciężkiej glebie w okolicach Konina, by nie walczyć z przeciekami
Na gliniastej i miejscami silnie podmokłej ziemi problemem przy budowie przydomowego zbiornika bywa nie ostateczny wygląd, lecz zachowanie gruntu pod spodem. Ciężka gleba z jednej strony naturalnie zatrzymuje wodę, ale z drugiej stwarza duże ryzyko niekontrolowanego osiadania niecki oraz osuwania si

Jakie są obowiązki placówek medycznych w kontekście prawa pracy?
Obowiązki placówek medycznych w kontekście prawa pracy są kluczowe dla zapewnienia wysokiej jakości usług oraz ochrony praw pracowników. Przestrzeganie przepisów prawnych wpływa na efektywność działania tych instytucji i zadowolenie pacjentów. W sektorze medycznym istotne jest również uwzględnienie